Artykuł sponsorowany
Jak zgrzewarka impulsowa typu SZ radzi sobie z grubymi workami i opakowaniami
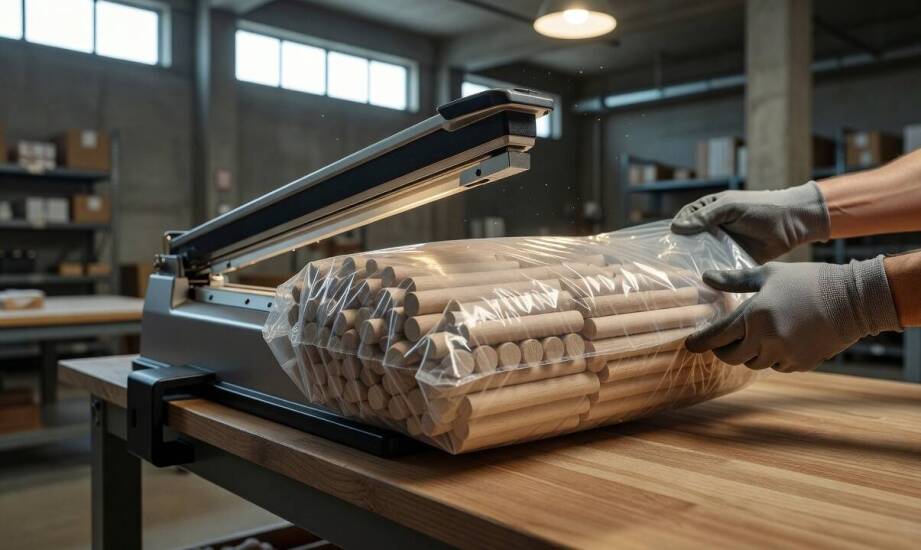
W nowoczesnych pakowalniach transportowych i magazynowych operatorzy często napotykają problem szczelnego zamknięcia grubych worków foliowych PE lub PP. Zabezpieczenie asortymentu przed wysypaniem, wilgocią i kurzem wymaga niezawodnego sprzętu. Zgrzewarka impulsowa typu SZ stabilizuje ten proces, o ile parametry pracy odpowiadają specyfice materiału. Przy niewłaściwych ustawieniach folia stawia opór, a docelowy zgrzew wychodzi słaby lub nierówny. Odpowiednie zrozumienie mechaniki działania urządzenia pozwala na uniknięcie kosztownych błędów na końcowym etapie produkcji.
Jak działa zgrzewarka impulsowa na folii PE i PP?
Zasada działania opiera się na krótkotrwałym podaniu wysokiego napięcia. Zgrzewarka impulsowa nagrzewa listwę wyłącznie podczas cyklu roboczego, a po wygaszeniu impulsu materiał szybko stygnie pod stałym dociskiem ramienia. Mechanizm ten zapobiega ciągłemu nagrzewaniu całego urządzenia i zmniejsza ryzyko przegrzania cienkich warstw folii. Tradycyjne zgrzewarki stałocieplne często uszkadzają delikatne tworzywa, dlatego technika impulsowa sprawdza się szczególnie przy polietylenie i polipropylenie. Oba te tworzywa topią się w wąskim zakresie temperatur i wymagają niezwykle precyzyjnego sterowania energią cieplną.
O ostatecznej jakości spoiny decyduje regulowany czas zgrzewania dostosowany do grubości folii. Przy grubszych materiałach, osiągających nawet 2 × 0,5 mm, mechanizm płynnej zmiany ustawień czasowych pozwala na idealne wtopienie listwy grzejnej w strukturę polimeru. Zbyt krótka praca elementu grzejnego nie uplastycznia materiału w pełni, co prowadzi do rozklejania się brzegów worka przy pierwszej próbie podniesienia ładunku. Z kolei zawyżone parametry powodują przypalenie lub całkowitą perforację opakowania, co wymusza powtórne pakowanie towaru i generuje straty materiałowe.
Co decyduje o jakości zgrzewu worków transportowych?
Zdolność do obróbki szerokich opakowań zależy bezpośrednio od fizycznych gabarytów elementów roboczych. Długość listwy zgrzewającej w modelach SZ wynosi zazwyczaj od 300 do 600 mm przy stałej szerokości śladu wynoszącej 3 mm. Wymiary te ułatwiają zamknięcie rozbudowanych worków bez konieczności wielokrotnego przesuwania urządzenia, co znacząco przyspiesza cykl pakowania. O długoterminowej powtarzalności procesu decyduje przemyślany dobór folii o odpowiedniej gęstości oraz dopasowanie siły docisku do konkretnego profilu pakowalni. Wśród dostępnych rozwiązań konstrukcyjnych wariant sznabel daje możliwość wygodnego i stabilnego pozycjonowania nietypowych lub nieporęcznych opakowań.
W branży spożywczej sprzęt tego typu zamyka worki z produktami sypkimi oraz półproduktami. Szczelność łączenia chroni towar przed wilgocią z otoczenia, rozsypaniem na palecie i utratą świeżości. Sektor e-commerce wykorzystuje technologię impulsową do pakowania pojedynczych sztuk odzieży lub mniejszych pudełek w zbiorcze worki kurierskie przed nadaniem przesyłki. Z kolei w branży poligraficznej solidna spoina zabezpiecza pakiety zadrukowanego papieru przed uszkodzeniami mechanicznymi i zabrudzeniem w trakcie transportu do klienta docelowego.
Błędy osłabiające jakość połączenia folii
Częstym potknięciem na linii pakowania jest ustawienie zbyt krótkiego czasu impulsu przy grubszych workach transportowych. Skutkuje to niepełnym stopieniem struktury materiału i pozornym zamknięciem, które pęka pod wpływem ciężaru zawartości. Inny powszechny problem techniczny to niewystarczający docisk ramienia lub silnie zanieczyszczone listwy zgrzewające, które drastycznie zaburzają równomierne rozprowadzanie ciepła wzdłuż linii łączenia.
Operatorzy maszyn pakujących czasem ignorują konieczność dłuższego chłodzenia folii pod dociskiem. Wyjęcie worka ze szczęk zgrzewarki przed ostatecznym stężeniem tworzywa rozciąga spoinę i osłabia jej barierowość. Zaniedbania serwisowe, takie jak brak regularnej wymiany zużytych taśm teflonowych czy brak kontroli sprawności generatora impulsów, prowadzą do niestabilnej i awaryjnej pracy sprzętu. Regularne czyszczenie strefy roboczej skutecznie zapobiega podobnym przestojom.
Zastosowanie zgrzewarki impulsowej optymalizuje procesy logistyczne, ale wymaga pełnej spójności między rodzajem materiału, narzuconym rytmem pracy a oczekiwaną wytrzymałością połączenia. Prawidłowa kalibracja sprzętu gwarantuje szczelne zamykanie worków transportowych nawet w bardzo wymagających i intensywnych warunkach przemysłowych. Warszawska firma AWM-PAK dostarcza modele SZ Kopp o długościach listwy od 300 do 600 mm. Posiadają one funkcję płynnej regulacji czasu zgrzewania i stabilnie pracują z foliami z grupy PE, PP oraz PA/PE.
Kategorie artykułów
Polecane artykuły

Jak zapewniamy relaksujący pobyt w hoteliku dla kotów we Wrocławiu?

Znaczenie witaminy C dla osób aktywnych fizycznie

Wózek do spacerów w trudnym terenie
